Nachhaltige Prozessfähigkeit autonomer TransportsystemeOptimierung der Wiederbeschaffungszeit als Schlüssel zur effizienten Materialversorgung
Lesedauer: 5 Minuten
|
Im Kontext von Industrie 4.0 stellen autonome Transportsysteme einen wichtigen Anwendungsfall zur Steigerung der Ressourceneffizienz dar. Die damit einhergehende Punkt-zu-Punkt-Versorgung im Unterschied zu konventionellen Versorgungskonzepten wie bspw. dem Rundverkehr wirkt sich positiv auf die Transparenz und Regelung logistischer Planungs- und Zielgrößen aus. Der Beitrag beschreibt eine Vorgehensweise, wie die Prozessfähigkeit der Wiederbeschaffungszeit auf Six Sigma Niveau bei autonomen Transportsystemen realisiert werden kann. Um dieses Ziel für den Informations- und Transportfluss zu erreichen, wird ein Six Sigma Projekt auf Basis des DMAIC-Kreislaufs mit seinen Phasen Define, Measure, Analyze, Improve und Control in einem realen Produktionsumfeld durchlaufen.
Die Stabilität der innerbetrieblichen Logistikversorgung in produzierenden Unternehmen wird häufig durch logistische Rundverkehre bzw. Milkruns sichergestellt. Diese verbinden Wareneingang, liniennahe Supermärkte, Warenausgang und weitere Anlaufstellen in der Produktion miteinander. Durch eine bedarfsorientierte Verbrauchssteuerung wird die Materialversorgung der Fertigungslinien auf Basis fester Routen und Fahrpläne gewährleistet. Diese Versorgung ist in Bezug auf den mittleren Bedarf ausgerichtet und reagiert nur bedingt flexibel auf individuelle Bedarfsschwankungen der Fertigungslinien. Um diese Unsicherheiten bei der Materialbereitstellung zu kompensieren und Produktionsstillstände zu vermeiden, müssen entweder Bestände an der Produktionslinie vorgehalten werden oder eine schwankende kapazitive Auslastung der Rundverkehre in Kauf genommen werden. Sie liegt beim Kooperationspartner dieses Projekts aus der automobilen Zulieferindustrie im Durchschnitt bei ca. 60 %.
Diese Situation motiviert die Entwicklung und den Einsatz autonomer Transportsysteme. Sie stellen einen Anwendungsfall im Kontext von Industrie 4.0 dar, der derzeit intensiv entwickelt und in der Praxis bereits realisiert wird. Diese Cyber-Physischen Transportsysteme vernetzen Sensoren und Aktoren durch kognitive Elemente, wodurch eine flexible Integration in die Produktionsumgebung erreicht wird und prozessübergreifend Effizienzpotenziale erschlossen werden können [1]. Auf Basis eines intralogistischen Taxi-Prinzips werden die Produktionseinrichtungen bedarfsorientiert mit Material versorgt. Dabei nehmen diese auftragsindividuell den kürzest möglichen Weg zwischen Quelle und Senke und nutzen somit das zeitliche Einsparungspotenzial der Wegstrecken gegenüber dem Milkrun-System. Durch den individuellen Punkt-zu-Punkt-Transport werden logistische Parameter signifikant beeinflusst, insbesondere die Wiederbeschaffungszeit (WBZ). Der potenzielle Anwender steht dabei vor den Herausforderungen, einerseits diese Potenziale zur Verschwendungsminimierung zu konkretisieren und andererseits derartige Systeme in aktuelle Abläufe zu integrieren.
Zielsetzung und Vorgehensweise
Zur stabilen und effizienten Versorgung ist die Reproduzierbarkeit des Wiederbeschaffungsprozesses bei geringer zeitlicher Varianz essentiell. Dieser Beitrag beschreibt eine Vorgehensweise, wie auf Basis des Six Sigma Ansatzes eine Aussage zur Prozessfähigkeit der WBZ mit autonomen Transportsystemen ermittelt werden kann. Die Nutzung des DMAIC-Kreislaufs gewährleistet dabei eine strukturierte Vorgehensweise. Als Ziel wird festgelegt, dass 99,99967 % (Six Sigma Niveau) aller autonomen Transportprozesse innerhalb von 7,917 Minuten durchgeführt werden können. Dies entspricht einer Prozessoptimierung von 75 % gegenüber der durchschnittlichen WBZ des konventionellen Transportprozesses auf Basis des Rundverkehrs.
Systematik
Ein Vorgehensmodell für die Optimierung von Prozessen ist der DMAIC-Kreislauf (Define, Measure, Analyze, Improve und Control). Das Vorgehen ist die am häufigsten eingesetzte Six Sigma Methode und dient bis heute als klassisches Vorgehensmodell [2]. Es handelt sich hierbei um einen iterativen Projekt- und Regelkreisansatz, der genutzt wird, um bereits bestehende Produkte oder Prozesse zu quantifizieren und diese nachhaltig zu optimieren. Gegenstand der Prozessoptimierung ist die Erhöhung der Prozesssicherheit der WBZ der innerbetrieblichen Versorgung. Die WBZ bezeichnet die Dauer vom Zeitpunkt des Verbrauchs bzw. der Entnahme eines Kanbans aus einem Supermarkt bis zum Zeitpunkt, wenn genau dieses Kanban wieder im Supermarkt eintrifft [3]. Die WBZ besteht damit generell aus einem Informations- und einem Materialfluss und erst die Gesamtbetrachtung beider Flüsse ermöglicht die Abschätzung. Die WBZ hat wesentliche Auswirkung auf die Auslegung der Verbrauchssteuerung in Form der Anzahl notwendiger Kanbans und damit auch auf die systemimmanente Verschwendung. Bei der Kanbankreisauslegung werden neben der WBZ noch die Losgrößen, bekannte Kundenschwankungen und unbekannte Risiken berücksichtigt, die aber aus Sicht des Transportsystems als unbeeinflussbar betrachtet werden. Zur Ermittlung der WBZ ist der Wiederbeschaffungszyklus zu bestimmen, der sich aus den Komponenten T1, T2, T3, T4, T5 und T6 ergibt (Bild 1).
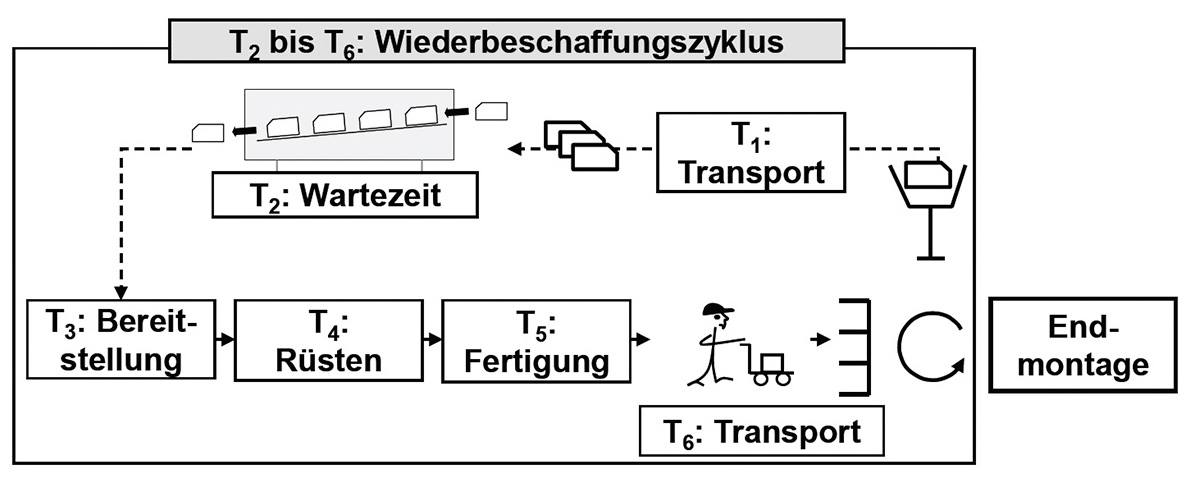
T1 ist die Zeitspanne von der Entnahme eines Teils aus dem Supermarkt bis zur Ankunft der Kanbankarte am Versorgungsort und besteht damit bei physischen Kanbans aus der Wartezeit im Kanban-Briefkasten und der Transportzeit. T2 ist die Wartezeit der Kanbankarten in der Produktionsrutsche, T3 ist die Zeit zur Vorbereitung und Bereitstellung des notwendigen Materials. T4 ist die Zeit zwischen der Fertigstellung des letzten guten Teils eines Typs bis zum Start der Fertigung des ersten guten Teils des folgenden Typs. Zu beachten ist, dass die Rüstzeit ggf. parallel zu T2 und T3 ablaufen kann, sodass bei der Bestimmung der WBZ nur die wirksam werdenden Anteile im Sinn eines kritischen Pfads zum Tragen kommen. T5 ist die Zeit, die inkl. potenzieller Qualitätskontrollen zur Produktion der Menge eines Kanbans benötigt wird. T6 ist abschließend die Zeit, die benötigt wird, bis der Kanban den Zielsupermarkt erreicht. Die Transportzeit besteht aus der Wartezeit bis zur Fertigstellung der kompletten Transporteinheit, der Wartezeit auf den Transport und der Transportzeit zum Zielsupermarkt. Aus der Wiederbeschaffungszeit des gesamten Zyklus kann mithilfe des Kundentakts und der Anzahl der Teile pro Kanban die Anzahl der Kanbans für den Prozess bestimmt werden.
Zum Weiterlesen klicken Sie hier
Das könnte Sie auch interessieren